


č. 196, Lifa Avenue, Haian City, Nantong, provincia Jiangsu, Čína

Kategória správ
Kategória produktu
Aký je princíp činnosti CNC ohýbania?
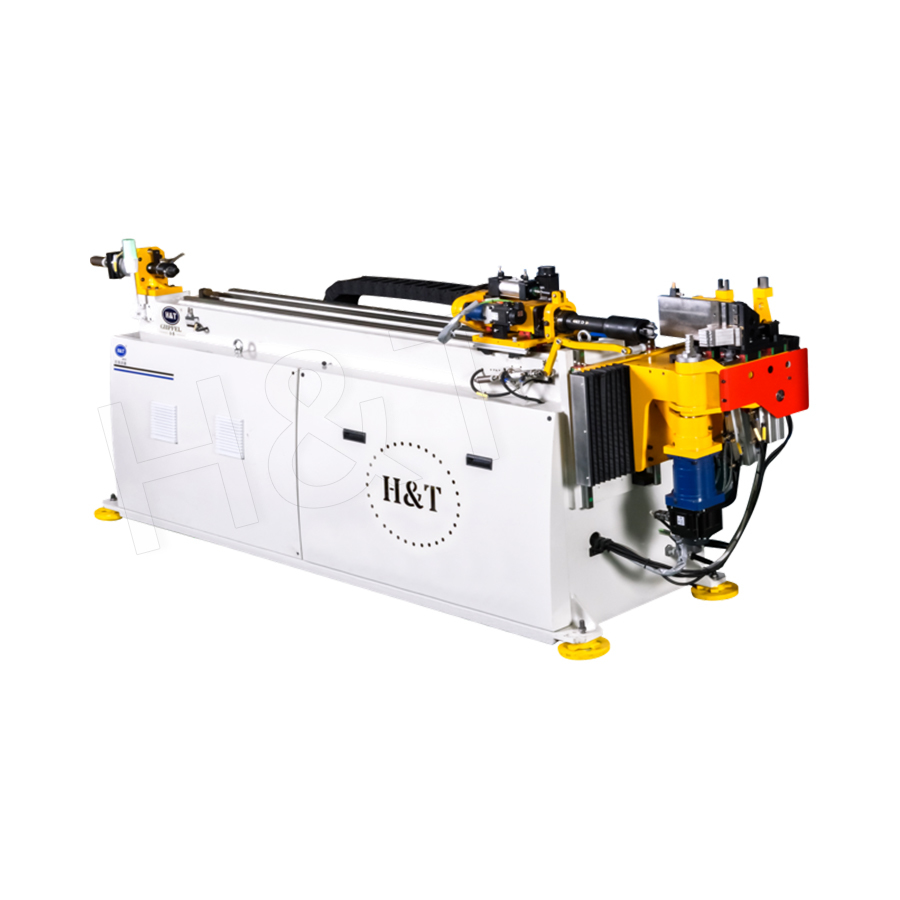
CNC ohýbanie funguje pomocou počítačom riadených servomotorov na presnú koordináciu viacerých osí stroja, vrátane rotácie, uhla ohybu, vzdialenosti podávania rúrky a polohy tŕňa, takže kovová rúrka alebo rúrka je vytvarovaná okolo matrice do presného naprogramovaného tvaru. Typická CNC ohýbačka rúr dokáže udržať tolerancie uhla ohybu v rozmedzí 0,1 stupňa , úroveň opakovateľnosti, ktorej sa manuálne alebo poloautomatické ohýbacie zariadenia jednoducho nemôžu rovnať, pretože vstup ľudského operátora prináša variabilitu pri každom cykle ohýbania.
Táto presnosť pochádza zo stroja, ktorý vykonáva vopred naprogramovanú sekvenciu, a nie spoliehanie sa na úsudok operátora pre každý ohyb, čo znamená, že akonáhle je program overený pre danú časť, každý nasledujúci kus vyrobený z tohto programu vyjde rozmerovo identický, čo je kritická požiadavka pre priemyselné odvetvia, ako sú automobilové výfukové systémy a letecké potrubia, kde konzistencia dielov priamo ovplyvňuje montáž zostavy.
Hlavné osi, ktoré definujú CNC ohýbací pohyb
CNC stroj na ohýbanie rúrok koordinuje niekoľko nezávislých osí súčasne, pričom každá riadi špecifický aspekt ohybu. Pochopenie týchto osí objasňuje, ako stroj prevádza digitálny program do fyzického ohybu.
Primárne CNC ohýbacie osi
- Os ohybu, ktorá otáča ohybovú matricu do naprogramovaného uhla
- Os podávania, ktorá posúva rúrku do správnej polohy pre ďalší ohyb
- Os otáčania, ktorá otáča celou rúrkou okolo vlastnej stredovej čiary, aby sa nastavila rovina ďalšieho ohybu
- Os tŕňa, ktorá umiestňuje vnútornú podporu, aby sa zabránilo zrúteniu steny počas ohybu
Špičkové CNC ohýbačky často obsahujú päť, šesť alebo viac riadených osí, čo umožňuje výrobu zložitých viacrovinových ohybov v jedinom nepretržitom cykle bez toho, aby bolo potrebné odopínať a ručne premiestňovať rúrku medzi ohybmi.
Úloha podpory tŕňa v kvalite ohybu
Jedným z najdôležitejších prvkov odlišujúcich CNC ohýbanie od jednoduchého ručného ohýbania je použitie vnútornej podpery tŕňa, najmä pri tenkostenných rúrach alebo úzkych polomeroch ohybu, kde je vysoké riziko zrútenia alebo zvrásnenia steny rúry na vnútornej strane ohybu.
Ako podpora tŕňa ovplyvňuje výsledok ohybu
| Žiadna podpora tŕňa | Vhodné pre hrubšie steny s veľkým polomerom ohybu, vyššie riziko pokrčenia pri úzkych ohyboch |
| Guľôčkový tŕň | Poskytuje vnútornú podporu prostredníctvom série spojených guľôčok, ktoré sú bežné pri ohyboch s menším polomerom |
| Formovaný tŕň | Vlastná podpera pre najužšie polomery a aplikácie s najtenšími stenami |
CNC systém presne synchronizuje načasovanie sťahovania tŕňa s cyklom ohýbania, pretože príliš skoré alebo príliš neskoré odstránenie tŕňa môže stále spôsobiť stenčenie steny alebo značenie povrchu aj na inak dobre naprogramovanom stroji.
Ako vlastne prebieha cyklus CNC ohýbania
Po načítaní programu stroj vykoná opakovateľnú sekvenciu pohybov, ktoré premenia rovnú rúrku na hotovú ohnutú geometriu definovanú v CAD alebo programovacom softvéri.
Typická sekvencia CNC ohýbacieho cyklu
- Rúrka je zaťažená a bezpečne upnutá proti ohybovej matrici
- Os podávania posúva trubicu do prvého naprogramovaného miesta ohybu
- Os otáčania orientuje rúrku do správnej roviny ohybu
- Os ohybu otáča matricu do určeného uhla a vytvára ohyb okolo tŕňa
- Tŕň sa stiahne v naprogramovanom bode cyklu, aby sa zabránilo značeniu povrchu rúrky
- Sekvencia sa automaticky opakuje pre každý ďalší ohyb definovaný v programe
Pretože každý krok v tejto sekvencii je riadený servo riadiacim systémom a nie manuálnym nastavením, časy cyklu zostávajú konzistentné od prvej časti po poslednú, čo je hlavný dôvod, prečo je CNC ohýbanie uprednostňované pri veľkoobjemových výrobných sériách.
Programovanie a simulácia pred výrobou
Pred ohnutím akejkoľvek fyzickej rúry sa geometria dielu zvyčajne naprogramuje pomocou špeciálneho softvéru na ohýbanie rúr, ktorý simuluje celú sekvenciu ohýbania, pričom kontroluje potenciálne kolízie medzi rúrou, tŕňom a upínacími nástrojmi stroja.
Simulačný softvér dokáže zachytiť kolízie nástrojov ešte pred výrobou jedného dielu , ktorý zabraňuje nákladnému poškodeniu nástrojov a vyradenému materiálu, ku ktorému by inak mohlo dôjsť, ak by sa zložitý viacohybový diel naprogramoval metódou pokus-omyl priamo na stroji. Tento predbežný simulačný krok sa stal štandardnou praxou v závodoch na výrobu rúr, ktoré pracujú s komplexnými trojrozmernými geometriami ohybov.
Prečo CNC ohýbanie prekonáva manuálne a poloautomatické metódy
Manuálne a poloautomatické ohýbačky sa spoliehajú na zručnosť operátora pri riadení uhla ohybu a umiestňovania rúrky, čo prináša variabilitu, ktorá sa stáva výraznejšou so zvyšujúcou sa zložitosťou ohybu. CNC ohýbanie odstraňuje túto variabilitu riadením každej osi pomocou rovnakej naprogramovanej sekvencie pre každý vyrobený diel.
Porovnávacie výhody CNC ohýbania
- Konzistentná presnosť uhla ohybu počas celej výrobnej série
- Rýchlejšie prepínanie medzi rôznymi programami dielov v porovnaní s manuálnym resetovaním dorazov a uhlomerov
- Znížená miera šrotu v dôsledku chyby operátora na zložitých geometriách s viacerými ohybmi
- Schopnosť ukladať a vyvolávať programy pre opakované výrobné zákazky bez preprogramovania od začiatku
Výrobcovia vyrábajúci zariadenia na ohýbanie rúrok, ako sú CNC systémy postavené spoločnosťou Tube Bending Machinery, navrhujú svoje stroje na základe tohto viacosového servo riadiaceho prístupu špecificky tak, aby poskytovali opakovateľnosť a presnosť, ktorú metódy manuálneho ohýbania nedokážu dosiahnuť na zložitých dieloch.
Bežné aplikácie pre CNC ohýbané rúry
Presnosť a opakovateľnosť CNC ohýbania z neho robí preferovanú metódu v odvetviach, kde rozmerová presnosť priamo ovplyvňuje funkciu dielu a montáž zostavy.
| Automobilové výfukové systémy | Vyžaduje presné ohyby vo viacerých rovinách, aby sa zmestili do úzkych medzier pod karosériou |
| HVAC a chladiace linky | Potrebuje konzistentný polomer ohybu na udržanie správneho prietoku kvapaliny alebo chladiva |
| Nábytkové a inštalačné rúrky | Závisí od opakovateľných ohybov pre konzistentné estetické a štrukturálne výsledky |
| Letectvo a hydraulické potrubie | Vyžaduje prísne tolerancie tam, kde aj malá odchýlka ohybu môže ovplyvniť výkon systému |
Faktory, ktoré ovplyvňujú kvalitu ohybu na CNC stroji
Aj pri precíznom servoriadení je potrebné správne nakonfigurovať niekoľko procesných premenných, aby sa dosiahol čistý, rozmerovo presný ohyb bez zvrásnenia, sploštenia alebo značenia povrchu.
- Správny výber matrice a tŕňa prispôsobený priemeru rúrky a hrúbke steny
- Správne mazanie medzi rúrkou, matricou a tŕňom na zníženie trenia počas ohybu
- Presný upínací tlak, aby sa zabránilo skĺznutiu rúrky počas ohýbacieho pohybu
- Správne načasovanie zatiahnutia tŕňa synchronizované s cyklom ohybu
Správne nastavenie týchto premenných počas počiatočného nastavenia je často časovo náročnejšie ako samotný krok programovania, pretože aj dobre napísaný program bude produkovať chybné diely, ak nastavenie fyzického nástroja nezodpovedá spracovávanému materiálu rúrky a geometrii.
Výber správneho CNC ohýbacieho zariadenia
Výber vhodného CNC ohýbacieho stroja závisí od rozsahu priemeru rúrky, hrúbky steny, požadovanej zložitosti ohybu a očakávaného objemu výroby. Stroj s viac riadenými osami vo všeobecnosti podporuje zložitejšie geometrie, ale môže zvýšiť zbytočné náklady na jednoduchšie, veľkoobjemové aplikácie ohýbania v jednej rovine.
Vybavenie ako napr CNC ohýbanie stroje vyrábané spoločnosťou Tube Bending Machinery sú skonštruované so zabudovaným viacosovým servoriadením a synchronizáciou tŕňa, čo dáva výrobcom flexibilitu pri zvládaní jednoduchých výrobných sérií aj zložitých ohýbacích prác vo viacerých rovinách na jednej platforme.
Venujte pozornosť našim najnovším správam.
Odporúčané produkty
Kompletný sortiment riešení na spracovanie rúr
Presné ohýbanie rúrok
 Pripravené na prispôsobenie
Vaše výrobky z ohýbaných rúrok?

Pripravené na prispôsobenie Vaše výrobky z ohýbaných rúrok?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Autorské práva © 2025 by Gipfel Precision Machinery Co.,Ltd Všetky práva vyhradené. Výrobca presných rúrových strojov | Riešenia tvarovania, rezania a tvarovania rúr
