


č. 196, Lifa Avenue, Haian City, Nantong, provincia Jiangsu, Čína

Kategória správ
Kategória produktu
Prečo je potrebné CNC ohýbanie?
CNC ohýbanie je nevyhnutné, pretože moderná výroba stále viac vyžaduje prísne rozmerové tolerancie, zložité viacrovinové geometrie a konzistentnú kvalitu pri veľkých objemoch výroby, pričom žiadna z týchto metód ručného alebo poloautomatického ohýbania nemôže spoľahlivo poskytnúť v mierke. Keďže priemyselné odvetvia, ako je automobilový priemysel, nábytkársky priemysel a HVAC, smerujú ku kompaktnejším, precízne skonštruovaným zostavám, zariadenia ako CNC ohýbanie stroje sa stali skôr praktickou požiadavkou ako voliteľným vylepšením, pretože manuálne ohýbanie jednoducho nemôže držať krok s presnosťou a opakovateľnosťou, ktorú tieto aplikácie vyžadujú.
Nasledujúce časti vysvetľujú špecifické tlaky, ktoré spôsobujú túto potrebu, od požiadaviek na tolerancie a zložitosti dielov až po ekonomiku výroby a požiadavky na kontrolu kvality, vďaka ktorým je dnes CNC ohýbanie praktickým štandardom v mnohých výrobných nastaveniach.
Požiadavky tolerancie, ktoré ručné ohýbanie nemôže splniť
Ako sa montované produkty stávajú kompaktnejšími a komponenty pevnejšie integrované, rozmerová presnosť požadovaná od ohýbaných rúrových a profilových dielov sa výrazne zvýšila.
Požiadavky na tesnosť pri montáži
Mnohé ohnuté komponenty musia presne lícovať s inými vyrobenými dielmi, ako sú konzoly, konektory alebo protiľahlé konštrukcie, kde aj malá uhlová odchýlka môže brániť správnej montáži alebo vytvárať koncentrácie napätia v spoji. Manuálne ohýbanie, ktoré sa spolieha na úsudok operátora a vizuálne zarovnanie, sa snaží dôsledne dosiahnuť menšie tolerancie, ktoré tieto aplikácie čoraz viac vyžadujú.
Kumulatívna chyba v častiach s viacerými ohybmi
Keď jeden diel vyžaduje niekoľko sekvenčných ohybov, malé nepresnosti v každom kroku sa môžu zlúčiť, čo vedie k tomu, že finálna časť sa výrazne odchyľuje od zamýšľanej geometrie. CNC ohýbanie eliminuje toto riziko kumulatívnej chyby vykonávaním každého ohybu podľa pevne naprogramovaných súradníc namiesto postupného manuálneho nastavovania.
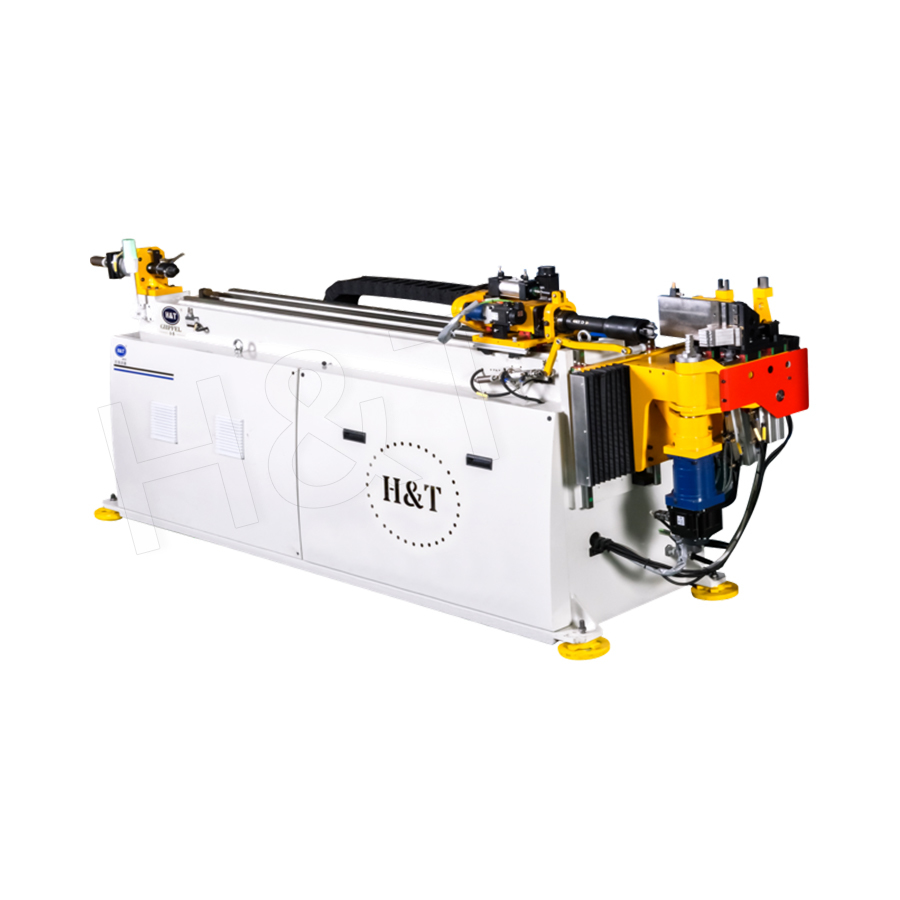
Komplexná geometria, ktorá vyžaduje automatizovanú presnosť
Dizajn produktov čoraz viac vyžaduje ohýbané komponenty s geometriou, ktorá by bola extrémne náročná, ak nie prakticky nemožná, dôsledne reprodukovať ručne.
- Viac rovinné ohyby, ktoré menia smer naprieč rôznymi rotačnými osami pozdĺž jednej časti
- Zložené krivky vyžadujúce premenlivé polomery ohybu v rámci jedného súvislého kusu
- Pevný polomer ohybov v blízkosti konštrukčných limitov materiálu bez stenčenia alebo kolapsu steny
- Diely, ktoré sa musia pohybovať okolo iných komponentov v rámci husto zbaleného montážneho priestoru
Tieto geometrické požiadavky sú bežné pri vedení výfukových plynov v automobiloch a pri výrobe štrukturálnych klietok, kde ohýbaná rúrka musí sledovať presnú trojrozmernú dráhu určenú okolitou architektúrou vozidla, čo je úloha, ktorú je vo všeobecnosti nepraktické spoľahlivo dosiahnuť ručnými metódami.
Požiadavky na objem a rýchlosť výroby
Okrem presnosti, samotný objem výroby, ktorý mnohé priemyselné odvetvia vyžadujú, robí CNC ohýbanie praktickou nevyhnutnosťou na udržanie konkurencieschopného výstupu.
| Výrobný faktor | Ručné ohýbanie | CNC ohýbanie |
| Čas cyklu na časť | Pomalšie tempo operátora | Po naprogramovaní rýchlejšie |
| Konzistencia vo veľkých dávkach | Variabilné | Vysoko konzistentné |
| Nastavte čas pre opakované objednávky | Vyžaduje si opätovné meranie zakaždým | Vyvolané z uložených programov |
| Pracovná závislosť | Vysoká, závislá na zručnosti | Spustite po naprogramovaní |
Pre výrobcov, ktorí vyrábajú stovky alebo tisíce identických ohýbaných dielov týždenne, sa táto výhoda rýchlosti a konzistencie stáva priamym faktorom v tom, či je možné reálne splniť výrobné plány a dodacie záväzky.
Potreby kontroly kvality a sledovateľnosti
Odvetvia s prísnymi požiadavkami na kvalitu, ako je automobilová a konštrukčná výroba, čoraz viac závisia od zdokumentovaných, sledovateľných výrobných procesov, ktoré CNC ohýbanie podporuje efektívnejšie ako manuálne metódy.
Digitálna procesná dokumentácia
Pretože programy CNC ohýbania ukladajú presný uhol ohybu, dĺžku a sekvenčné údaje digitálne, výrobcovia môžu viesť podrobné výrobné záznamy pre každú sériu dielov, podporujúc audity kvality a požiadavky na sledovateľnosť, ktoré je často ťažké konzistentne zdokumentovať pomocou protokolov o ručnom ohýbaní.
Znížené množstvo odpadu a prepracovania
Konzistentná naprogramovaná presnosť znižuje frekvenciu častí, ktoré sú mimo tolerancie, ktoré sa dostanú do etáp montáže, čo znižuje množstvo odpadu a súvisiace náklady na materiál a prácu spojené s prepracovaním alebo likvidáciou nesprávne ohnutých komponentov.
Úvahy o materiáli a nákladovej efektívnosti
Zníženie chýb a plytvania materiálom je ďalším praktickým dôvodom, prečo sa CNC ohýbanie v mnohých výrobných prostrediach stalo skôr nevyhnutným ako voliteľným.
- Naprogramované simulačné nástroje umožňujú overenie sekvencií ohybov pred spotrebovaním fyzického materiálu
- Konzistentná presnosť znižuje odpad vznikajúci pri nesprávne vyhodnotených ručných ohyboch
- Rýchlejšie nastavenie a prepínanie medzi programami dielov znižuje prestoje stroja medzi jednotlivými výrobnými sériami
- Nižšia závislosť na skúsených operátoroch manuálneho ohýbania znižuje čas školenia a variabilitu nákladov na prácu
Táto efektívnosť sa časom znásobuje, najmä u výrobcov, ktorí majú rôzne výrobné plány, ktoré si vyžadujú časté prepínanie medzi rôznymi špecifikáciami ohýbaných dielov počas daného týždňa.
Odvetvia, kde sa CNC ohýbanie stalo praktickým štandardom
V niekoľkých sektoroch sa vďaka kombinácii požiadaviek na toleranciu, geometrickej zložitosti a objemu výroby stalo CNC ohýbanie skôr praktickým štandardom než špecializovanou možnosťou.
- Automobilová výroba, kde výfukové a podvozkové komponenty vyžadujú presnú, opakovateľnú geometriu
- Výroba nábytku, kde konzistentné rozmery rúrkového rámu ovplyvňujú prispôsobenie aj konečný vzhľad
- Výroba vzduchotechniky, kde sa musia potrubia a potrubia presne zhodovať s pevnými dispozíciami budovy
- Architektonická výroba a výroba zábradlia, kde viditeľné zakrivené komponenty vyžadujú čistý a konzistentný povrch
Výrobcovia v týchto odvetviach hodnotiaci nové zariadenia často zisťujú, že osvojenie si systémov ako napr CNC ohýbanie stroje sa stávajú potrebnými jednoducho na to, aby držali krok s toleranciou a objemovými očakávaniami stanovenými ich zákazníkmi a priemyselnými štandardmi, namiesto toho, aby boli čisto voliteľným zvyšovaním efektívnosti.
Zhrnutie
CNC ohýbanie sa stalo nevyhnutným, pretože moderná výroba neustále vyžaduje prísnejšie tolerancie, zložitejšie geometrie ohybov a vyššie objemy výroby, než aké dokážu metódy ručného ohýbania spoľahlivo podporiť. Od zníženia kumulatívnej uhlovej chyby medzi dielmi s viacerými ohybmi až po umožnenie rýchlejšej výmeny a lepšej kvality dokumentácie, praktické výhody CNC ohýbania riešia skutočné výrobné tlaky, ktorým sa mnohí výrobcovia už nedokážu vyhnúť, ak chcú zostať konkurencieschopní z hľadiska presnosti, rýchlosti a konzistencie.
Venujte pozornosť našim najnovším správam.
Odporúčané produkty
Kompletný sortiment riešení na spracovanie rúr
Presné ohýbanie rúrok
 Pripravené na prispôsobenie
Vaše výrobky z ohýbaných rúrok?

Pripravené na prispôsobenie Vaše výrobky z ohýbaných rúrok?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Autorské práva © 2025 by Gipfel Precision Machinery Co.,Ltd Všetky práva vyhradené. Výrobca presných rúrových strojov | Riešenia tvarovania, rezania a tvarovania rúr
